
主导产品有柴油发动机、天然气发动机,目前共有P、H、Q、S四大系列产品!

服务热线:+86 23 49682222

市场热线:+86 023-49659519
客服热线:+86 023-49659518
零配件销售:18983020808
企业总机:+86 023-49682222
销售邮箱:googol@googol-power.com
服务邮箱:service@googol-power.com
公司地址:重庆市永川国家高新区凤凰湖产业园内
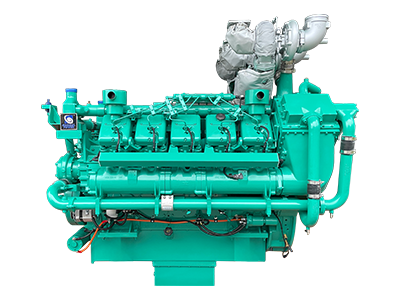
柴油发动机广泛应用于发电机组、工程机械、农机、船舶等领域,依靠压燃式做功,燃油喷射、增压系统、润滑回路、密封装配以及出厂磨合,直接决定动力输出、排放水平、故障率与使用寿命。装配工艺偏差、零件清洁不到位、参数匹配失衡,容易出现动力偏弱、冒烟、漏油、异响、高温、早期磨损等问题。本文从各核心系统工艺管控、装配流程、磨合规范、检验管控以及不良预防进行系统性说明。
一、前期零部件来料与清洁管控
装配前的清洁是基础管控项,柴油机偶件对杂质敏感度很高。
1.核心零件检查:缸体、缸盖、曲轴、连杆、活塞组件、喷油器、高压油泵、增压器等外观无磕碰、裂纹、砂眼;配合尺寸、形位公差复检合格。
2.分级清洁:油道、水孔、螺纹孔采用高压清洗+吹净,油道内部不得残留型砂、铁屑、清洗剂残留;喷油器、柱塞偶件等件单独密闭存放,禁止敞口堆放。
3.密封件、油封、O型圈核对批次,检查有无老化、变形;橡胶件避免接触柴油、清洗剂提前溶胀。
4.紧固件分类管控:连杆螺栓、缸盖螺栓、飞轮螺栓属于高强度螺栓,按批次抽检硬度,螺纹完好,按规定力矩与拧紧顺序作业,禁止重复多次使用塑性螺栓。
二、燃油喷射系统工艺管控
燃油喷射系统是柴油机心脏,控制喷油压力、喷油提前角、喷油量,直接影响燃烧、动力、烟度。
1.高压油泵装配:油泵内部柱塞、出油阀配对成套,不可互换;装配时做好润滑,驱动齿轮对位标记对齐;油泵安装完成后,按机型标定喷油提前角。提前角偏大,工作粗暴、敲缸;提前角偏小,后燃严重、水温高、动力不足、冒黑烟。
2.喷油器装配:喷油嘴偶件清洁装配,压紧力矩符合规范,力矩过松会漏气渗油,力矩过大容易压裂喷油嘴;装配完成上试验台检测开启压力、雾化状态,雾化呈均匀细雾,无油滴、偏射。
3.燃油管路装配:油管内壁清洁,接头密封垫圈放置平整,管路走向不拉扯、不干涉;高压油管固定卡扣齐全,减少振动疲劳开裂。
4.滤清器装配:柴油滤芯密封面放平,预注柴油排空气,避免新机启动长时间空吸,造成油泵、喷油器缺油磨损。
5.电控机型额外管控:线束插头防水密封,传感器(曲轴转速、轨压、水温)固定牢靠,轨压参数写入标定程序,线束远离高温排气部件。
三、增压系统工艺管控(涡轮增压机型)
增压机型依靠增压器压缩进气,提升进气量,强化动力,装配不当容易出现漏油、喘振、烧机油。
1.增压器装配检查:转子转动灵活,无卡滞、无轴向径向旷量;浮动轴承进回油通道通畅。增压器进油口先预注机油,防止初次启动干磨烧轴。
2.管路装配:进气胶管、中冷管路卡箍均匀锁紧,管路无瘪塌、漏气;进气漏气会造成增压不足、动力差、黑烟;排气歧管垫片放平,均匀锁螺栓,防止排气漏气发红。
3.旁通阀/废气执行器校验:旁通压力标定准确,增压压力不能超限,过高会爆管、超温,偏低则动力不足。
4.回油管管控:增压器回油管路保持顺畅向下坡度,无存油折弯,回油不畅是增压器漏油常见诱因。
四、润滑系统工艺管控
润滑系统负责曲轴、连杆、凸轮轴、增压器等摩擦副供油冷却,润滑失效会快速拉瓦、抱轴。
1.机油泵装配:机油泵齿轮间隙、端面间隙复核,泵体无砂眼;装配完成做泵油压力测试,保证怠速、额定转速油压区间达标。
2.油道复核:缸体、曲轴油道孔通畅,堵头压实无渗漏;
3.机油滤芯装配:密封圈抹少量机油,手旋贴合后再用工具紧固,不要用力过猛压坏密封圈;
4.油底壳装配:密封胶均匀连续,胶线粗细一致,不能堵油孔;油底壳螺栓对角分次拧紧,防止变形渗油;油位标尺刻度核对。
5.油路排气:新机加注机油后,可预泵油建立油压,避免启动短时间缺油。
五、密封装配工艺管控
柴油机密封分为静态密封(垫片、密封胶)和动态密封(曲轴油封、气门油封)。
1.垫片装配:缸盖垫、排气垫、油底壳垫、水管垫片,正反面按标识安装,垫片表面无划痕、褶皱;缸盖螺栓严格按对角分次拧紧,分2~3遍达到规定力矩,保证缸盖密封均匀,防止冲缸垫、漏水漏气。
2.油封装配:曲轴前后油封、凸轮轴油封使用专用工装压入,禁止直接敲打;油封唇口朝向油腔,唇口涂抹润滑脂,唇口翻边、划伤直接报废。
3.管路密封:水管接头、堵头螺纹密封材料适量,不能过量挤入内腔堵塞水道;
4.装配环境管控:密封工序减少粉尘,密封胶固化时间满足要求,不要未固化就加注油水试机。
六、配气机构装配管控
气门组件影响进气排气效率,间隙异常会造成动力下降、异响。
1.气门、气门座圈研磨到位,密封环带连续均匀,做气密性渗漏测试;
2.气门导管、气门弹簧、锁片装配到位,锁片卡入卡槽,防止工作时气门脱落;
3.凸轮轴、挺柱、摇臂装配清洁,凸轮轴轴向间隙合规;
4.气门间隙调校:冷态间隙按机型规范调整,间隙过大,进气不足、排气不畅、噪音大;间隙过小,热胀后气门关闭不严,漏气、烧气门。
5.正时齿轮/正时链条对位:正时标记一一对应,错位会造成配气错乱,顶弯气门。
七、冷却系统装配管控
冷却系统稳定控制机体工作温度,高温会加速零件老化、拉缸。
1.水泵装配:水泵叶轮转动灵活,水封无卡滞,预装试漏;
2.水道清理,节温器方向正确,节温器开启温度核对;
3.散热器、水管装配无扭曲,排空气嘴位置合理,加注冷却液后充分排空气,避免气堵高温;
4.水温传感器安装到位,接触良好,防止温度显示失真。
八、整机磨合规范
磨合是释放装配应力、让摩擦副相互贴合的关键工序,分为空载磨合、负载磨合两个阶段。
1.磨合前检查:油水加注到位,无渗漏,各连接部位紧固,确认无干涉。
2.空载磨合:低速启动,先怠速运转,观察油压、水温、有无异响、渗漏;逐步提升转速分段运行,不允许一开始就高转速长时间运转。
3.负载磨合:空载无异常后,逐级增加负载,分段加载,记录油压、水温、排气烟色;禁止磨合期满负荷长时间运行。
4.磨合过程巡检:实时监控机油压力、水温,出现异响、油压偏低、水温飙升立刻停机排查。
5.磨合后保养:磨合结束,释放内部铁屑,更换机油、机油滤芯;复检气门间隙、螺栓力矩、管路密封,复测各项参数。
九、整机试机与出厂检验
磨合完成后做标定测试:额定转速、功率、扭矩、怠速、增压压力、排气烟度;检查有无漏油、漏水、漏气;电控机型读取故障码,确认无故障存储。
所有参数记录归档,更换喷油器、增压器、缸盖等大件维修装配后,重新走磨合验证流程。
十、装配常见不良快速对策
1.冲缸垫:缸盖螺栓拧紧顺序/力矩不对、缸盖平面变形、垫片损伤;重新磨平面,按对角分步紧固。
2.增压器漏油:回油管路坡度不足、回油堵塞、油压低;整改回油管路,疏通油路。
3.雾化差、冒黑烟:喷油器开启压力不对、喷油提前角偏移;上试验台调校喷油器,重新校对提前角。
4.机油压力低:机油泵间隙超标、油道堵塞、轴瓦间隙过大;检修机油泵,复核轴瓦配合间隙。
5.水温偏高:水道气堵、节温器卡滞、散热器堵塞;充分排空气,检修节温器。
十一、制程变更管控要点
更换配套零部件、修改标定参数、大修装配,都需要重新执行试机+磨合流程。柴油机装配属于强关联工艺,一处密封、正时、喷油参数偏差,会连带燃烧、润滑、冷却一系列故障,装配全程做好标识和记录,保证可追溯。
友情链接LINK:

产品中心
案例中心
关于磐谷
新闻资讯
联系磐谷
配件销售:18983020808
市场热线:+86 23 49659519 18983151119
客服热线:+86 23 49659518 18983151118
企业总机:+86 23 49682222
销售邮箱:googol@googol-power.com
服务邮箱:service@googol-power.com
公司地址:重庆市永川国家高新区凤凰湖产业园内

关于我们

[ 微信公众号 ]


